La plupart des importateurs jugent un climatiseur sur sa fiche technique. Puissance, classe d’efficacité et type de fluide frigorigène se comparent facilement, et finissent donc par occuper toute la discussion. Le problème, c’est que deux usines peuvent imprimer la même fiche et expédier des machines très différentes: la différence n’est pas dans la spécification, elle est dans le nombre d’unités réellement testées et dans ce qu’on fait de celles qui échouent.
Cet article parcourt, dans l’ordre où ils se produisent, les contrôles d’un split sur une ligne d’exportation bien tenue, avec des photos prises sur la ligne. Servez-vous en comme liste de vérification lors d’un audit fournisseur, ou comme trame pour les questions à poser avant de passer une commande conteneur.
Pourquoi le test en ligne vaut mieux que le test sur échantillon
Un rapport de laboratoire prouve qu’une unité, choisie par quelqu’un, a satisfait une norme un jour donné. Le test en ligne prouve autre chose, et quelque chose de plus utile: que le processus est reproductible et que les unités défectueuses sont retirées au lieu d’être emballées.
Pour un distributeur, le calcul est simple. Un défaut trouvé en usine coûte quelques dollars de main-d’œuvre. Le même défaut trouvé par votre client coûte une intervention, une unité de remplacement, du fret dans les deux sens, et une part de la confiance que vous avez mis des années à construire. Chaque contrôle ci-dessous existe pour faire remonter les défauts le plus en amont possible.
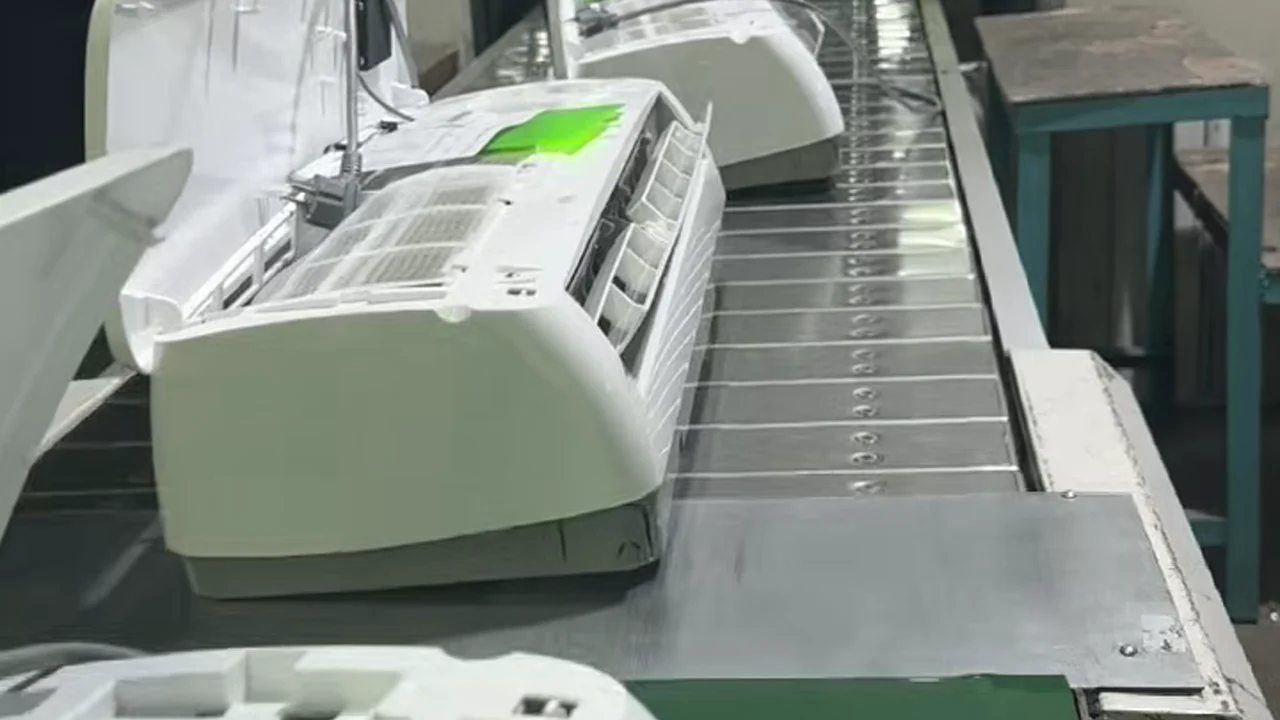 Unités intérieures au poste d’essai d’étanchéité et électrique. Toutes passent, pas un échantillon.
1. Contrôle des composants à la réception
Le test commence avant l’assemblage. Compresseurs, moteurs, cartes de commande et échangeurs arrivent de fournisseurs différents, et un seul lot de condensateurs hors tolérance ou un compresseur avec une charge d’huile erronée produit des pannes qui n’apparaîtront que des mois plus tard, sur le terrain.
Ce que fait une ligne sérieuse: contrôle dimensionnel et électrique des lots reçus, plus une unité de première pièce assemblée avec chaque nouveau lot et passée sur toute la séquence de test avant le lancement de la série.
À demander: quels composants sont contrôlés à la réception, et à quelle fréquence une unité de première pièce est assemblée et testée.
2. Brasage et essai d’étanchéité du circuit frigorifique
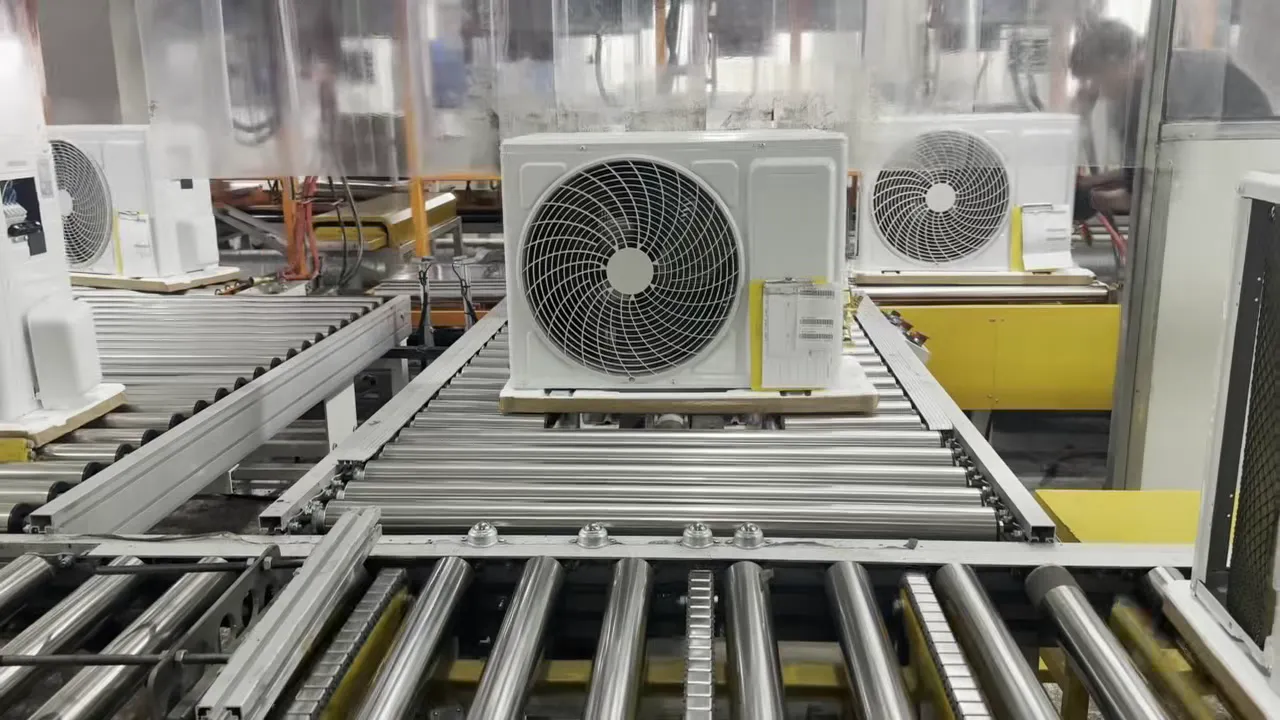 Brasage du condenseur. La qualité du joint décide si l’unité fuit en troisième année.
La panne terrain la plus fréquente d’un split est la fuite lente de fluide, et presque toutes les fuites lentes naissent sur un joint brasé. Le brasage sous balayage d’azote évite l’oxydation interne; un essai sous pression ou à l’hélium confirme ensuite chaque joint avant la charge.
En ligne, c’est un test à 100%, pas un échantillonnage. Les unités sont mises sous pression et maintenues; toute chute de pression sort l’unité du flux. Une usine qui teste « quelques unités par lot » dit quelque chose d’important sur son processus.
3. Charge de fluide frigorigène au poids
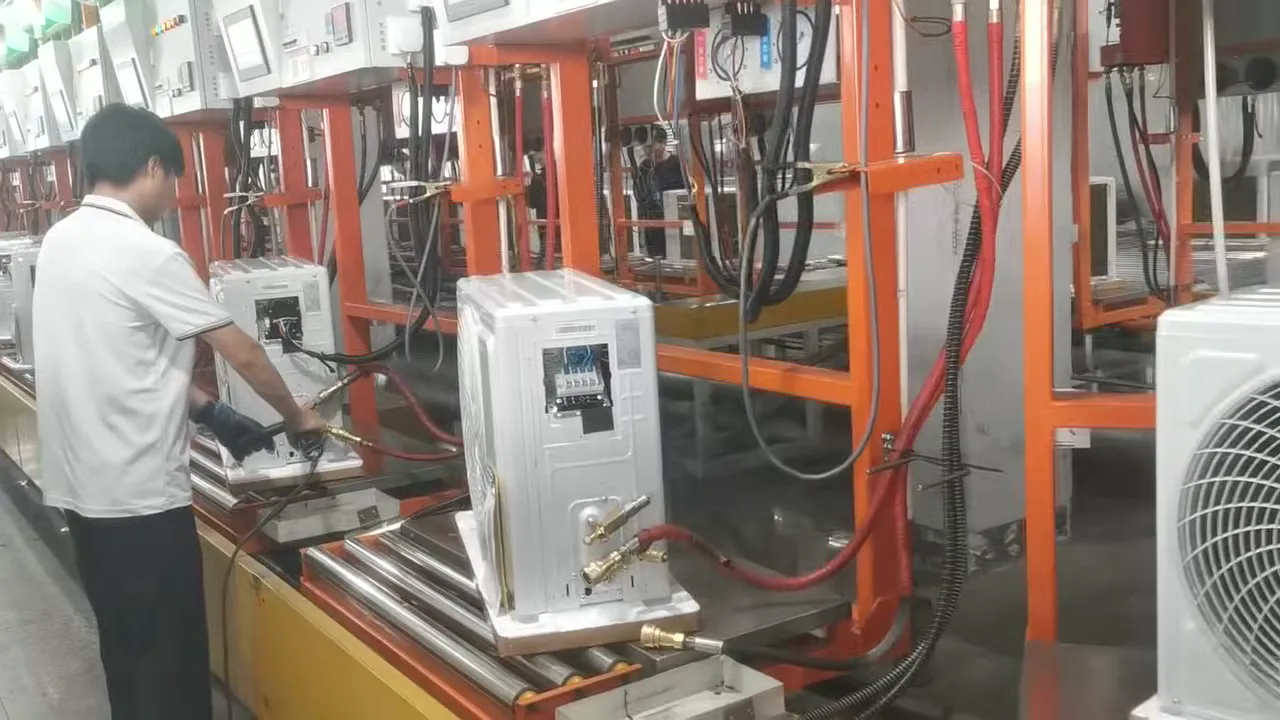 Poste de charge. Le poids est fixé à la balance, pas au feeling.
La bonne charge est à la fois une question de performance et de durabilité. Une charge insuffisante fait perdre de la capacité et peut surchauffer le compresseur; une charge excessive augmente la pression de refoulement et le courant absorbé, et cela pèse le plus précisément dans les marchés chauds vers lesquels la plupart des importateurs exportent.
Le standard à chercher: charge à la balance électronique selon le poids spécifié du modèle, avec enregistrement par unité ou par lot. Demandez si la charge est vérifiée au poids ou seulement à la pression: une charge à la pression dérive avec la température ambiante de l’atelier.
4. Essai électrique de sécurité à 100%
Chaque unité doit passer un essai de rigidité diélectrique (hipot) et un essai de continuité de terre avant emballage. C’est une exigence de sécurité dans tous les marchés de destination et, surtout, cela détecte des erreurs d’assemblage comme un faisceau pincé ou un connecteur mal enfiché, qui deviendraient sinon une unité morte à l’arrivée.
C’est à ce poste que se font les contrôles d’isolement et de terre. Les unités en échec sont retirées et reprises; le poste enregistre le nombre de conformes par rapport au comptage de la ligne.
5. Test de la télécommande et des fonctions à 100%
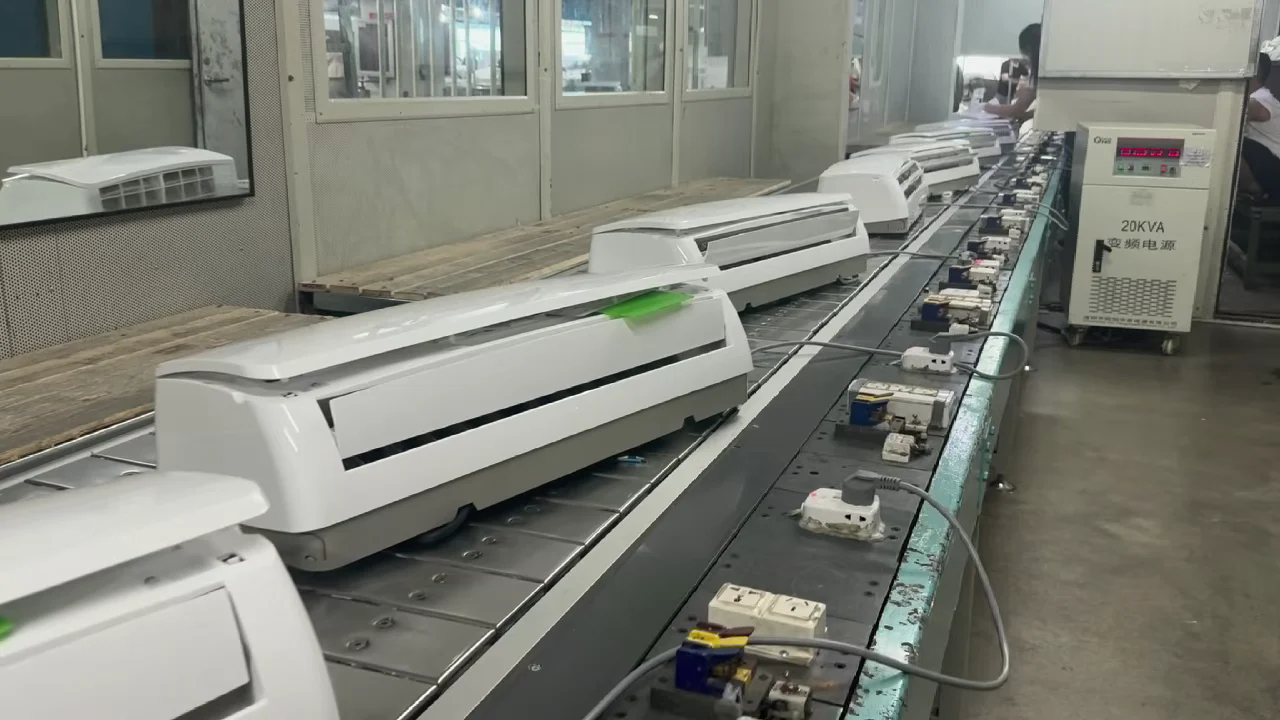 Ligne de test fonctionnel: chaque unité est alimentée et parcourue dans tous ses modes.
Une télécommande qui ne s’appaire pas, un afficheur qui ne s’allume pas, un moteur de volet qui ne bouge pas: ce sont exactement les défauts qui gâchent le déballage, et exactement ceux qu’un test par échantillon ne voit pas. Sur un test fonctionnel à 100%, chaque unité est mise sous tension et parcourue en froid, vitesses de ventilation, volet et minuterie, généralement avec la télécommande qui sera expédiée.
C’est aussi là que la télécommande et le manuel sont emballés avec l’unité; c’est pourquoi une étiquette « QC passed » sur le sachet d’accessoires est un signal utile d’une véritable étape de test, et non d’un autocollant ajouté à la fin.
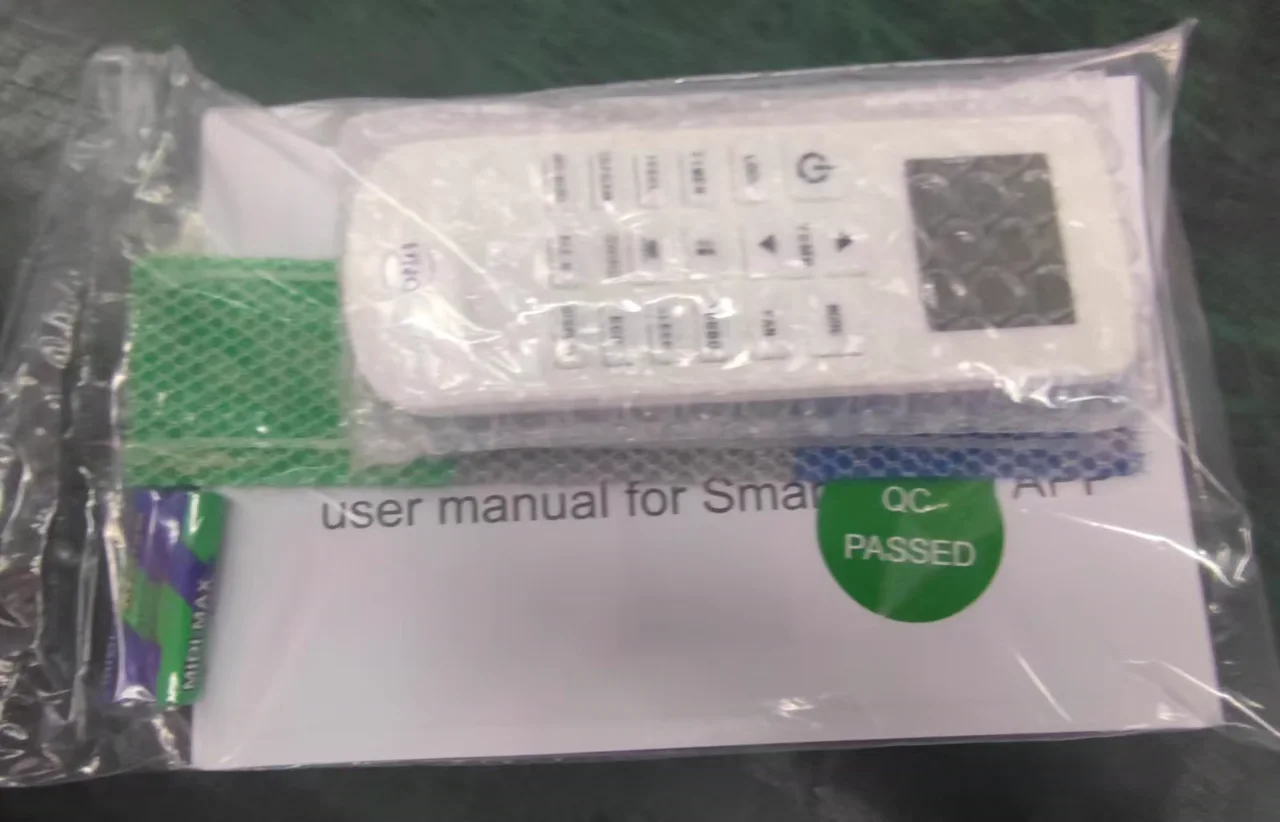 Sachet d’accessoires avec télécommande, manuel en anglais et étiquette de conformité QC. L’étiquette doit correspondre à un enregistrement de test, pas à une étape d’emballage.
6. Inspection visuelle et manuelle finale
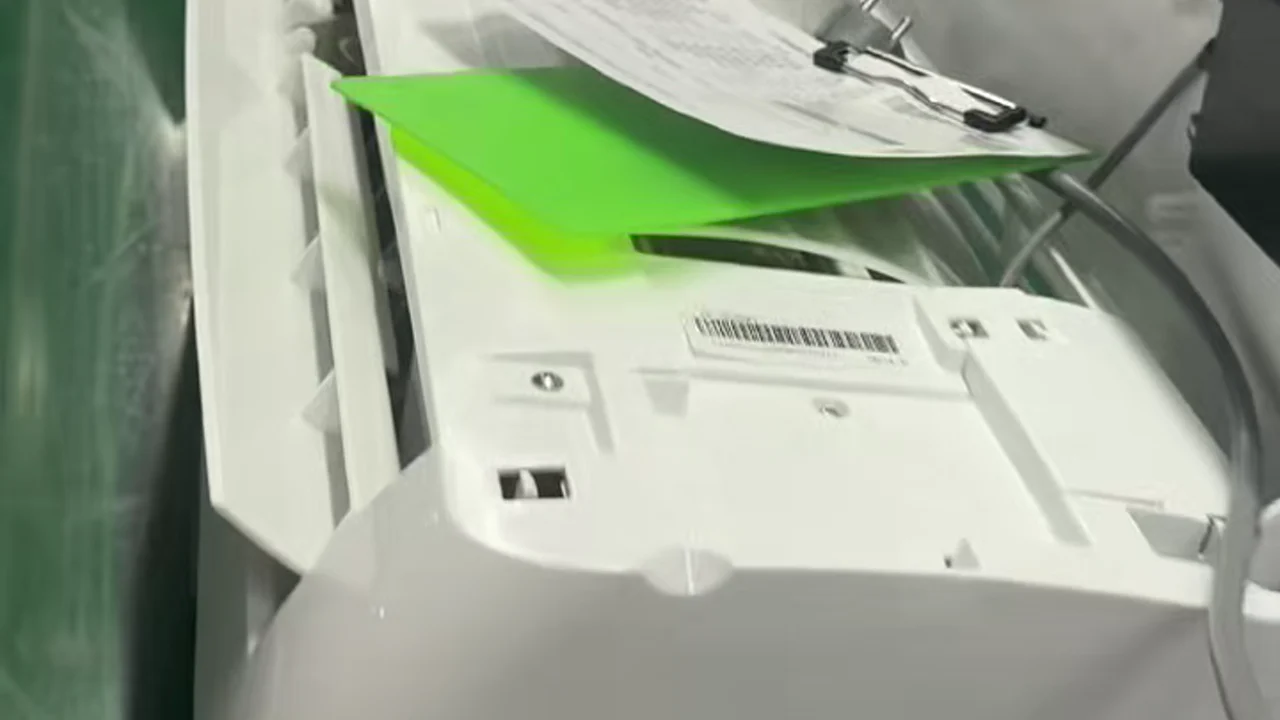 Inspection finale: liste de contrôle, code-barres, contrôle esthétique.
Avant l’emballage, un inspecteur vérifie la surface, l’étiquette et la plaque signalétique, le code-barres, le kit d’accessoires et l’impression du carton par rapport au visuel de la commande. Sur les commandes en marque propre, cette étape protège les deux parties: un logo erroné sur 600 cartons est une découverte très coûteuse au port de destination.
Demandez la liste de contrôle elle-même, pas seulement la promesse qu’elle existe. Une liste avec des champs modèle, plage de numéros de série, inspecteur et date est auditable. Une croix dans une case ne l’est pas.
7. Vieillissement et essai de fonctionnement continu
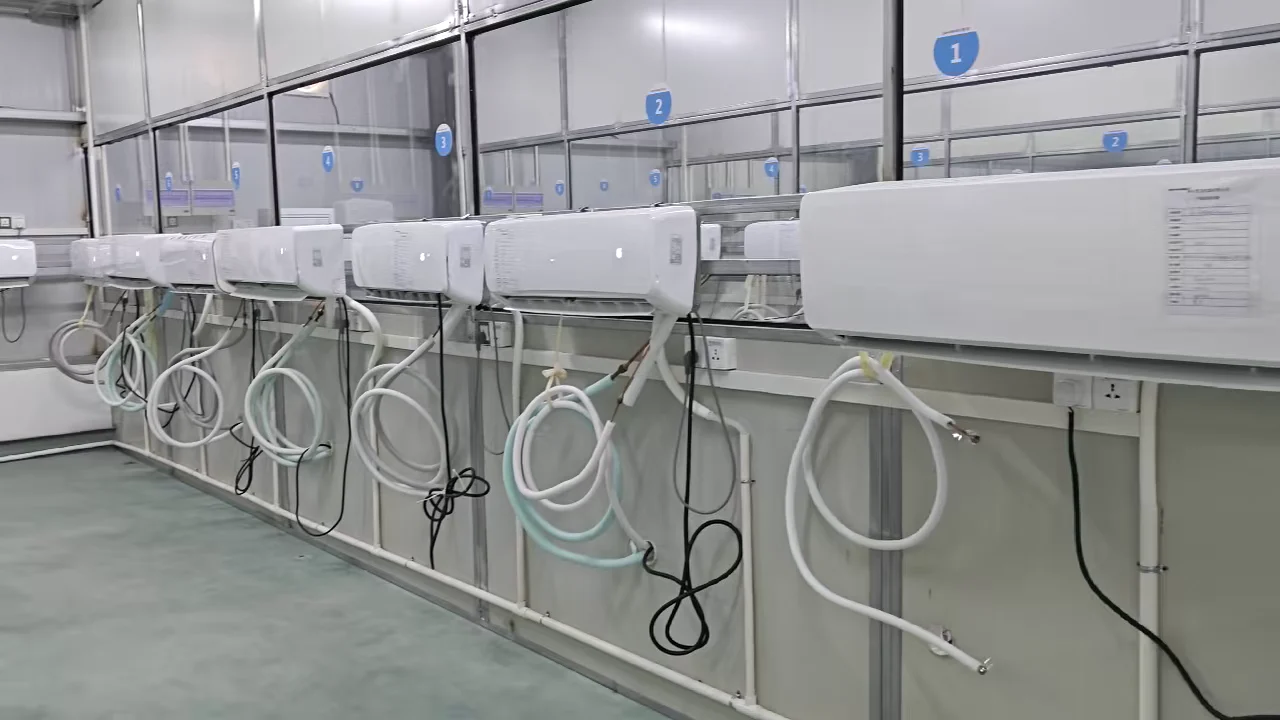 Salle de vieillissement. Les unités tournent en continu avant libération; les zones numérotées correspondent aux lots d’essai.
Qu’une unité démarre quelques minutes prouve qu’elle démarre. Qu’elle fonctionne en continu pendant une longue période prouve quelque chose de plus proche de ce que vivra votre client: que le compresseur ne surchauffe pas, que la carte survit aux cycles thermiques et que la charge est stable.
Des unités sont prélevées sur le stock fini et font tourner pendant des durées prolongées, jusqu’à 60 heures continues sur les lots échantillonnés, avec contrôle de la température de refoulement et du courant en cours d’essai. Cela consomme des unités qui ne sont plus vendables comme neuves, et c’est précisément pour cela que c’est un signal crédible quand une usine le fait de routine.
À demander: combien d’unités par lot, pendant combien d’heures, et si le journal d’essai est disponible.
8. Vérification de l’efficacité énergétique en laboratoire
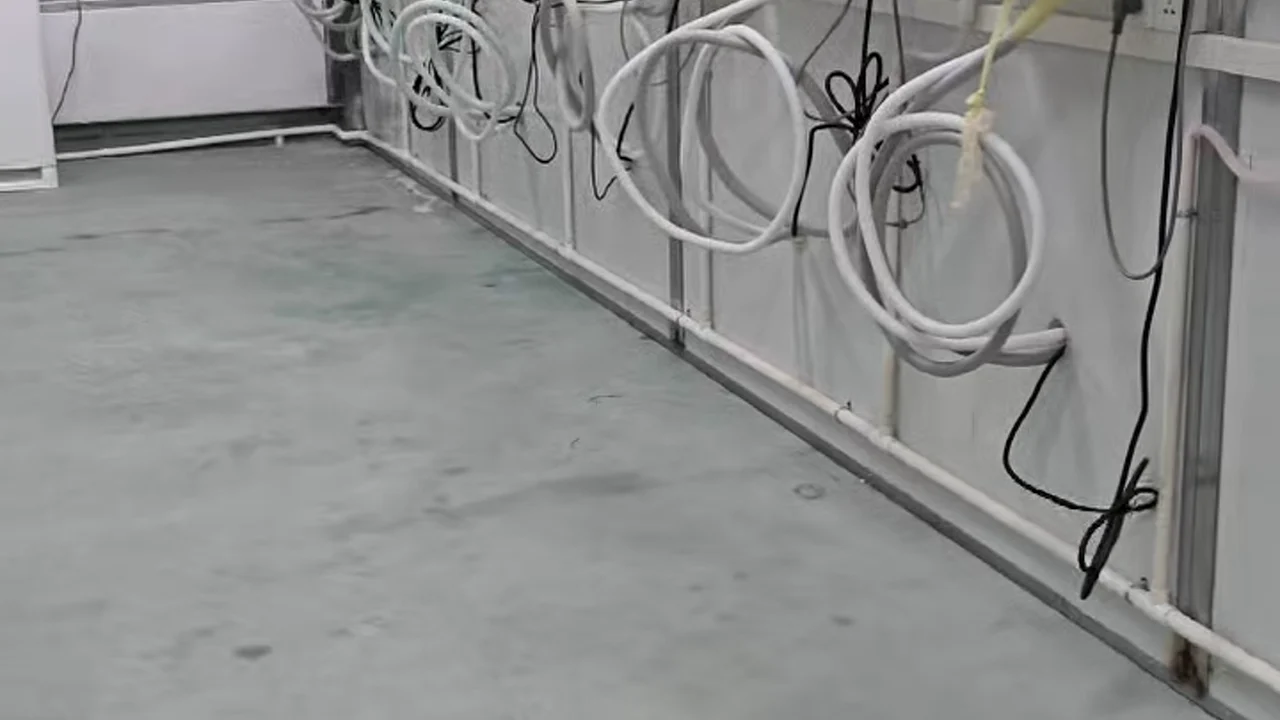 Chambre calorimétrique pour vérifier la puissance et l’efficacité énergétique.
Les déclarations de puissance et d’efficacité sont ce que le régime d’étiquetage de votre marché vous imposera de tenir. Un laboratoire calorimétrique ou enthalpique permet de vérifier qu’une unité de production correspond toujours à la classification testée, et qu’un changement de fournisseur de compresseur, de capillaire ou de charge n’a pas déplacé les chiffres en silence.
Si vous importez dans un marché à enregistrement MEPS obligatoire, demandez le rapport d’essai correspondant exactement au modèle et à la tension commandés, et demandez à quelle fréquence une unité de production est re-vérifiée par rapport à ce rapport.
9. Emballage, stockage et chargement du conteneur
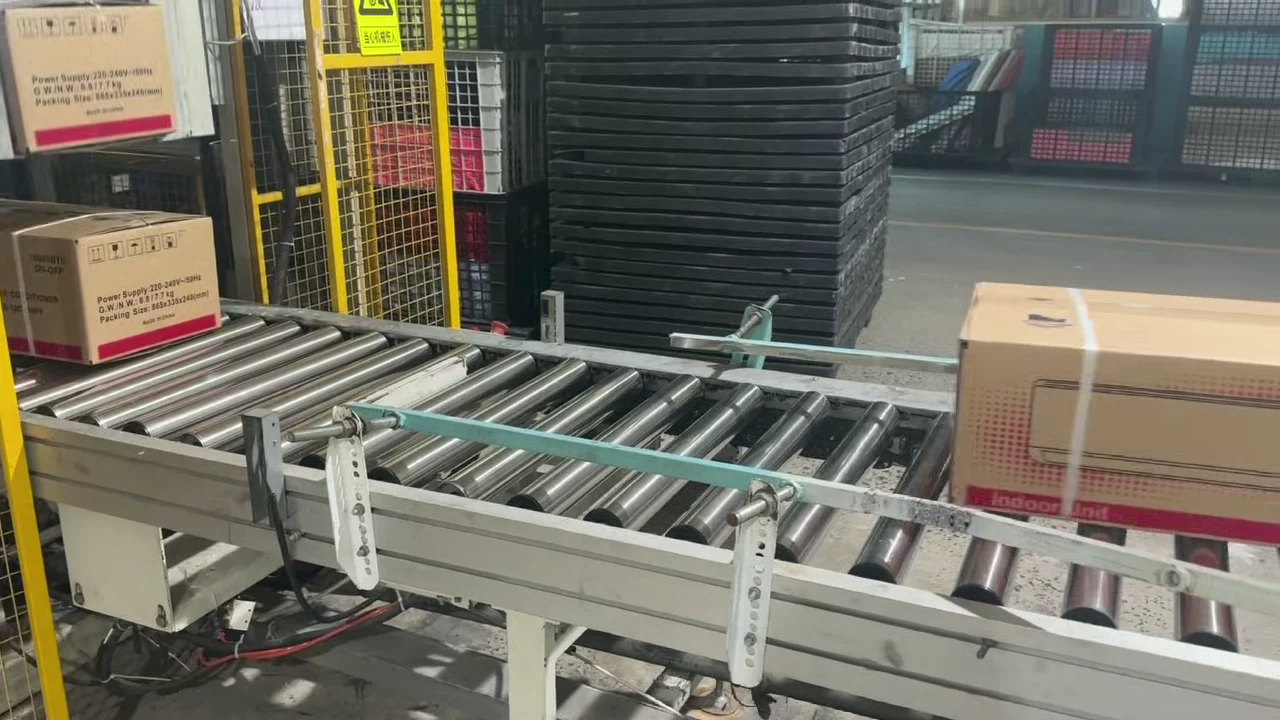 Ligne d’emballage. La résistance du carton et les règles de gerbage comptent autant que la machine.
Une unité parfaitement fabriquée peut encore arriver endommagée. La qualité du carton, la mousse intérieure, la protection des angles et la hauteur de gerbage décident si votre conteneur arrive vendable. En expédition SKD et CKD, la logique d’emballage change complètement, car les pièces sont emballées en sous-ensembles et non en machine finie.
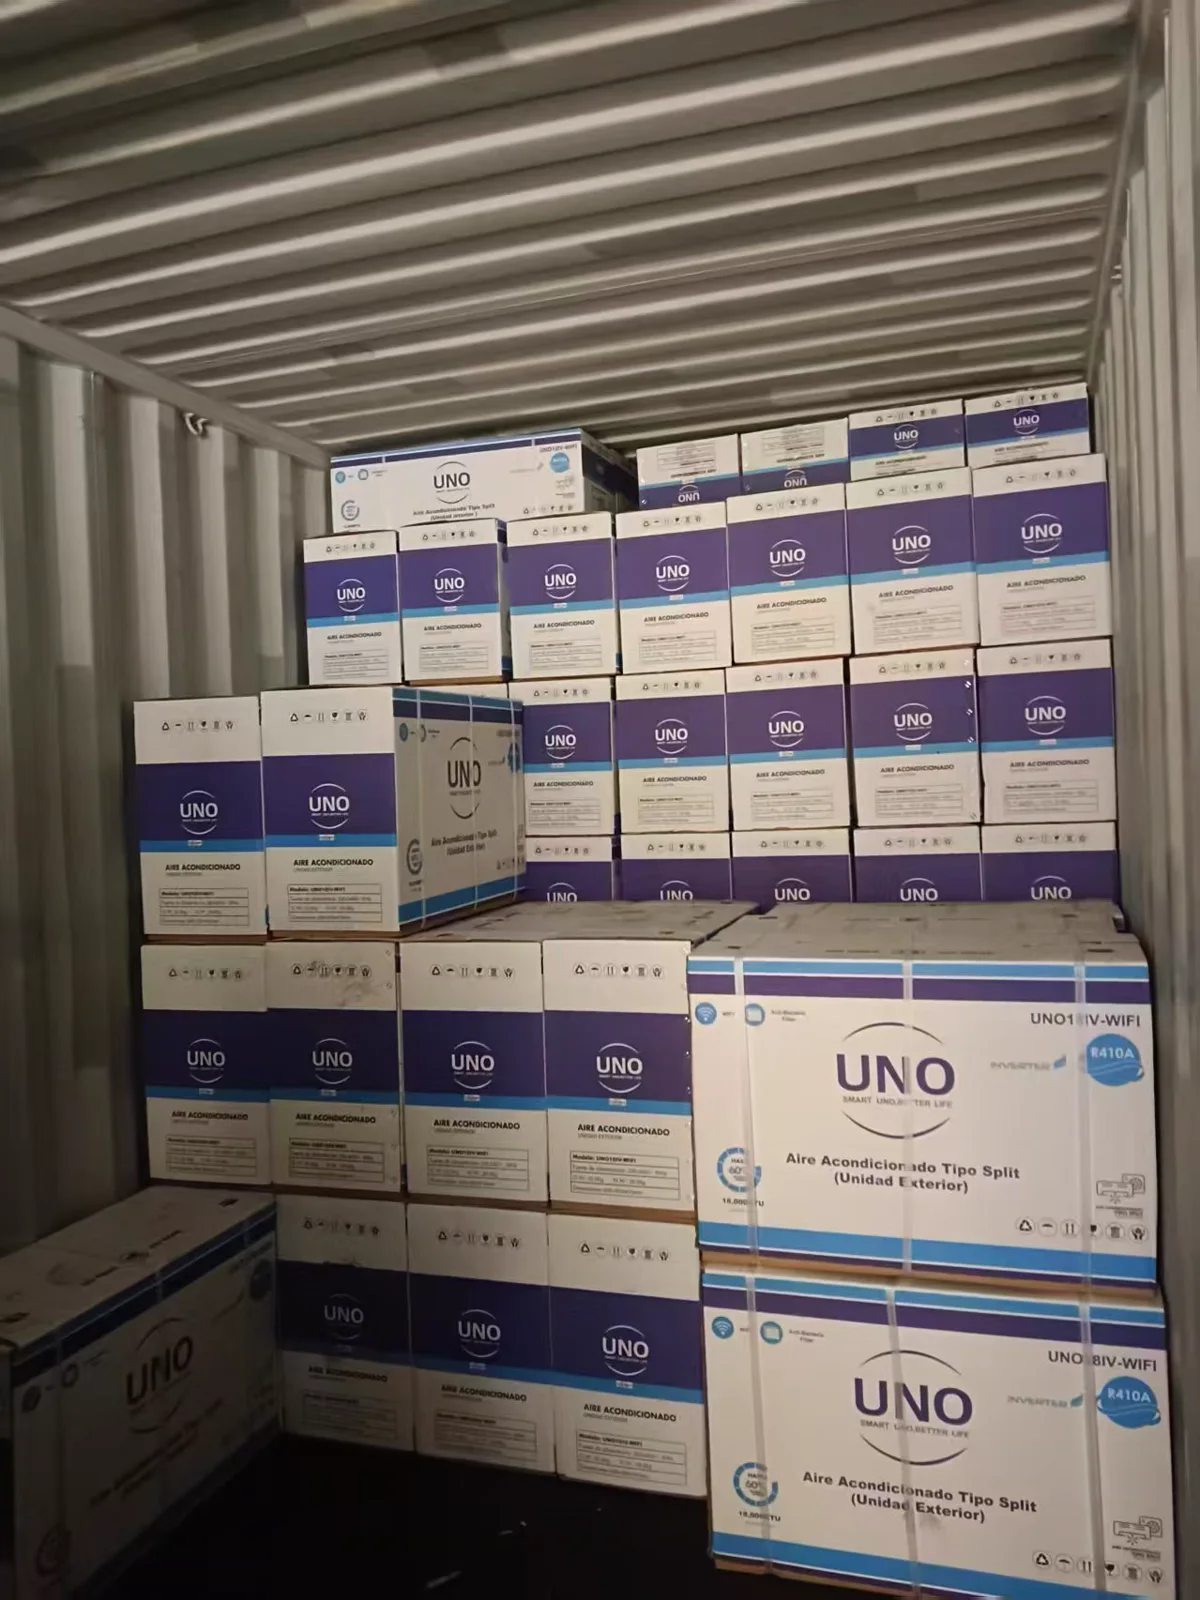 Conteneur en marque propre avec cartons en espagnol. Impression, marquage modèle et gerbage suivent le visuel de la commande.
Les contrôles, et ce que chacun vous évite
| Contrôle | Couverture | Panne évitée |
|---|---|---|
| Contrôle des composants | Par lot | Défauts sur tout un lot à cause d’un composant |
| Brasage et étanchéité | 100% | Fuites lentes et réclamations de garantie |
| Charge au poids | 100% | Perte de capacité, surchauffe, courant élevé |
| Sécurité électrique (hipot, terre) | 100% | Défauts de sécurité et unités mortes à l’arrivée |
| Test télécommande et fonctions | 100% | Défauts de déballage, pannes d’afficheur et de modes |
| Inspection visuelle finale | 100% | Logo, étiquette ou visuel erronés en marque propre |
| Vieillissement / essai long | Échantillon | Pannes précoces de compresseur et de carte |
| Vérification laboratoire | Échantillon | Dérive de classification, non-conformité MEPS |
| Emballage et chargement | Par expédition | Dommages en transit et défauts de gerbage |
Liste courte pour votre prochain audit
- Puis-je voir le poste d’essai d’étanchéité ? Est-il à 100% ou par échantillon ?
- La charge est-elle fixée à la balance, et où l’enregistrement est-il conservé ?
- Faites-vous un hipot sur toutes les unités ?
- Quelles unités vont en salle de vieillissement, et pour combien de temps ?
- Puis-je voir la liste d’inspection finale de ma commande ?
- Quel laboratoire a produit le rapport d’efficacité du modèle exact que je commande ?
- Qui signe le rapport d’inspection avant expédition, et puis-je en recevoir une copie avec les photos du conteneur ?
Un fournisseur qui répond avec des documents et des photos de poste est d’une autre nature qu’un fournisseur qui répond avec des adjectifs.
Questions fréquentes
Le test à 100% est-il la norme dans les usines chinoises de split ? Les essais électriques et fonctionnels sont la norme sur les lignes d’exportation vers les marchés réglementés, car ce sont aussi des exigences de conformité. L’essai d’étanchéité est quasi universel. Le vieillissement long et la re-vérification en laboratoire sont les étapes qui varient le plus d’un fournisseur à l’autre, et ce sont celles qu’il faut demander explicitement.
Combien de temps un split doit-il tourner avant emballage ? Un cycle fonctionnel court est normal. Les essais prolongés, de plusieurs heures jusqu’à 60 heures sur les unités échantillonnées, relèvent d’un choix qualité et non d’une obligation réglementaire, et ils indiquent bien à quel point l’usine prend au sérieux les pannes précoces.
Une étiquette « QC passed » signifie-t-elle quelque chose ? Seulement si elle correspond à un enregistrement de test. Demandez à quel poste, quel enregistrement et quelle date elle renvoie.
Que doit contenir un rapport d’inspection avant expédition ? Modèle et plage de numéros de série, quantité par carton, résultats d’essai par poste, constats esthétiques avec photos, vérification des cartons et étiquettes par rapport au visuel, numéro de conteneur et photos du chargement.
Étape suivante
Si vous comparez des fournisseurs pour une commande conteneur et souhaitez les enregistrements de test, le packing list et la documentation modèle pour un marché donné, envoyez-nous le pays de destination, la plage de puissance et la tension: nous revenons vers vous avec la configuration et les documents qui l’accompagnent.